Accueil | Votre secteur d’activité de l’industrie | Étiquettes et ruban adhésif

Solutions pneumatiques pour la production d’étiquettes et de rubans adhésifs

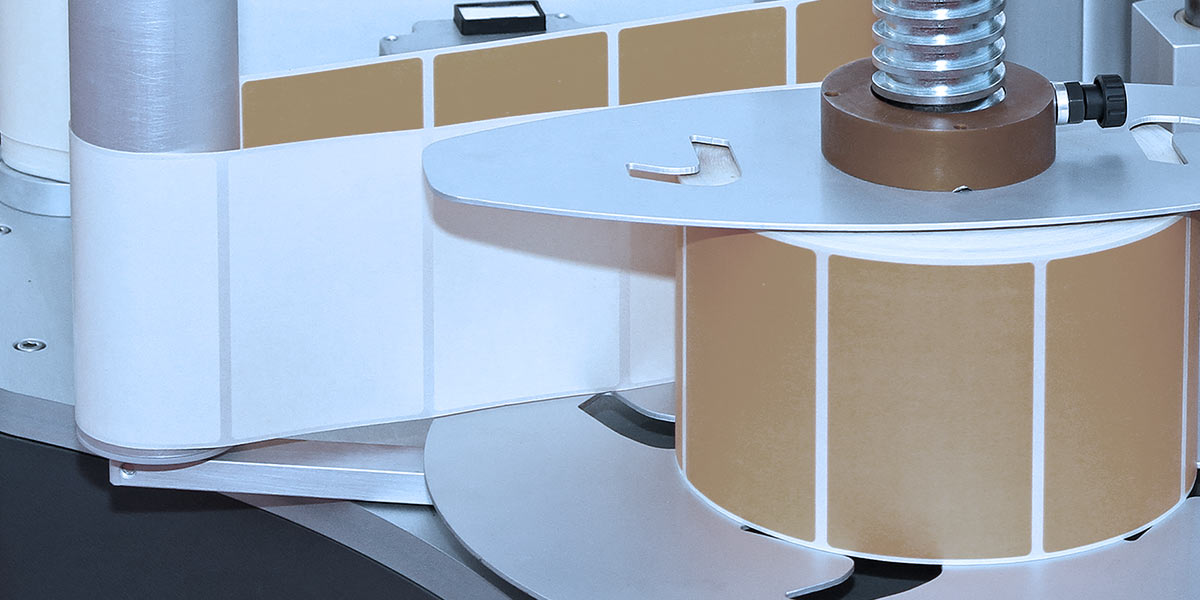
Chaque presse à étiquettes génère des déchets. La matrice auto-adhésive, les chutes de bordure, le support et les déchets de découpe sortent en continu de la chaîne de production, et les volumes s’accumulent rapidement dans les opérations d’impression et de transformation à grand volume. Le rembobinage de la matrice sur des rouleaux au niveau de la presse lie la gestion des chutes à la production, les rouleaux pleins nécessitant des changements, des opérations de levage et d’évacuation. À mesure que les vitesses de la presse augmentent et que les formes des étiquettes se complexifient, le rembobinage de la matrice peut devenir un goulot d’étranglement, obligeant les opérateurs à gérer les chutes au lieu d’exécuter les travaux.

  • Réduire les interruptions liées au rembobinage des déchets: les enrouleurs Matrix et Trim nécessitent des changements de bobines, un réglage de la tension et l’intervention de l’opérateur.
  • Gestion des matrices sur les lignes de découpe à l’emporte-pièce et de finition : les petites étiquettes et les formes découpées complexes font de la manipulation des matrices un goulot d’étranglement sur les lignes de découpe rotative à l’emporte-pièce et de finition numérique, ce qui limite la vitesse de production.
  • Réduire les manipulations manuelles au niveau de la presse : le changement, le levage et le déplacement des rouleaux de matrice mobilisent les opérateurs sur la gestion des chutes au lieu de leur permettre de faire fonctionner et de surveiller les presses.
  • Maintenir les zones de production dégagées et sûres : les rouleaux de matrice lourds présentent des risques liés au levage, et les rouleaux pleins ainsi que les bacs s’accumulent autour des presses, bloquant les allées dans les environnements de transformation exigus.
  • Manutention des chutes adhésives et sujettes à l’électricité statique : les matrices auto-adhésives et les chutes chargées d’électricité statique adhèrent aux équipements et aux parois des conduites, provoquant des accumulations et des opérations de nettoyage imprévues.
  • Réduction des coûts d’élimination et de logistique : une matrice en vrac et non compactée occupe de l’espace dans les conteneurs, ce qui alourdit les coûts liés au transport interne, aux frais d’élimination et à la préparation des déchets en vue de leur recyclage.

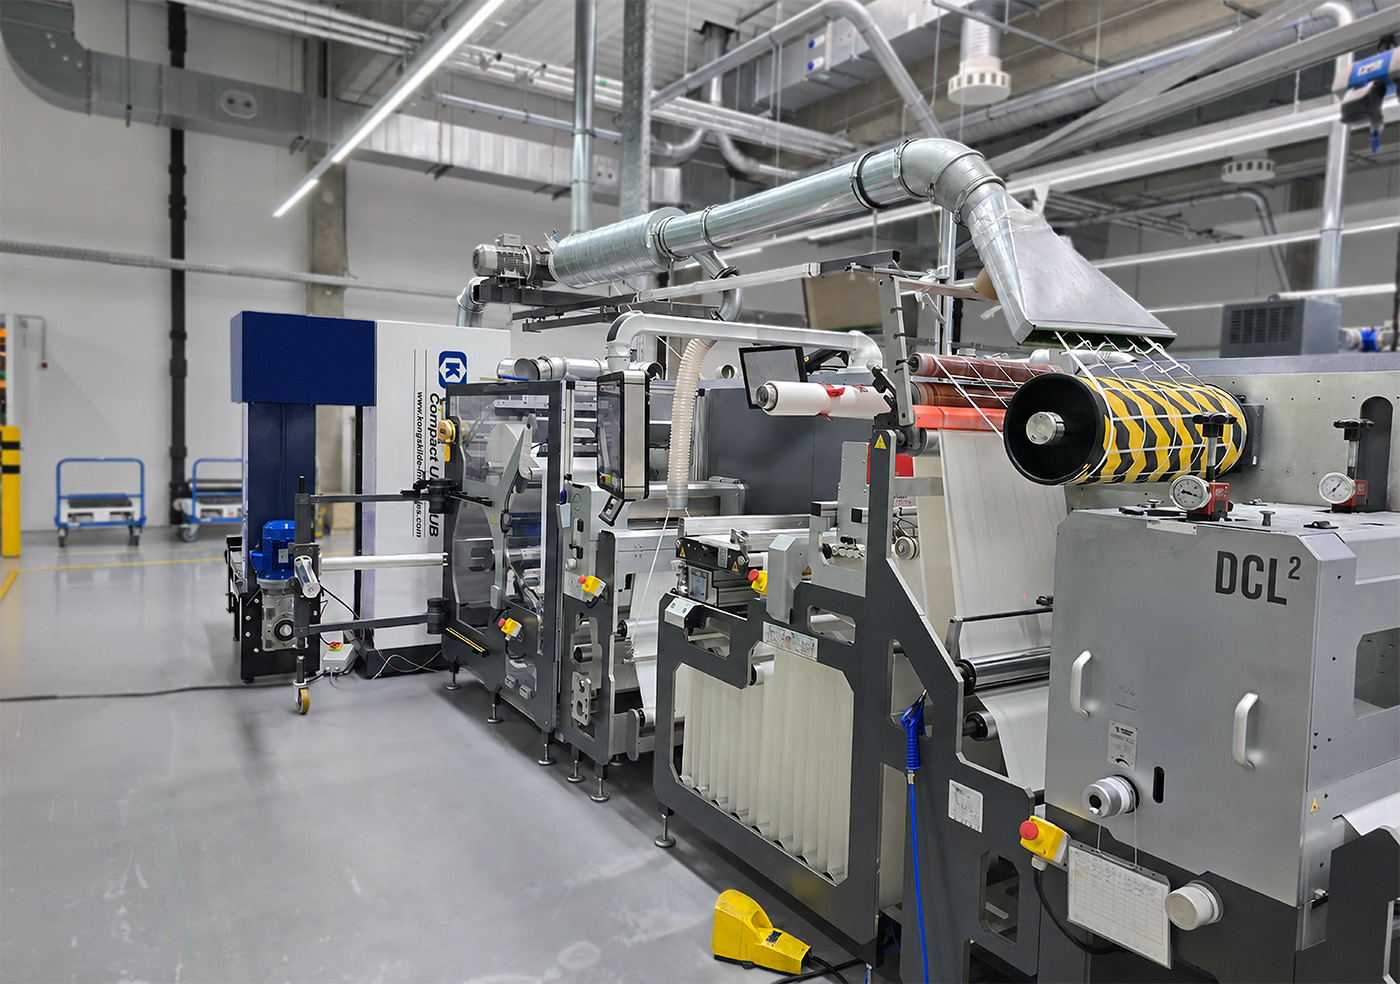
Les systèmes Kongskilde extraient la matrice auto-adhésive, les chutes de bordure et les déchets de découpe directement des presses à étiquettes, des découpeuses de ruban adhésif et des équipements de transformation. Des découpeuses en ligne réduisent la taille des déchets afin qu’ils puissent être acheminés dans un circuit fermé vers un point de collecte ou d’élimination, ce qui remplace le rebobinage des déchets et réduit la manutention manuelle des rouleaux.

Pour la collecte au niveau des machines, l’unité compacte CUB combine les opérations d’aspiration, de découpe, de transport et de collecte. Les systèmes centralisés relient plusieurs machines à un équipement de collecte commun, notamment des presses à balles, des conteneurs à presse et des compacteurs.

  • Traitement des chutes et réduction du volume: des systèmes pneumatiques extraient les chutes de bordure directement des presses et des découpeuses-rebobineuses, puis les découpent en ligne, ce qui permet de maintenir le fonctionnement des lignes sans rebobinage des chutes ni collecte manuelle.
  • Élimination des chutes de matrice et de découpe: Les systèmes d’extraction capturent les chutes de matrice auto-adhésive et de découpe au niveau de la presse et les découpent en petits morceaux à la source, ce qui évite le rembobinage des matrices et les changements de rouleaux.
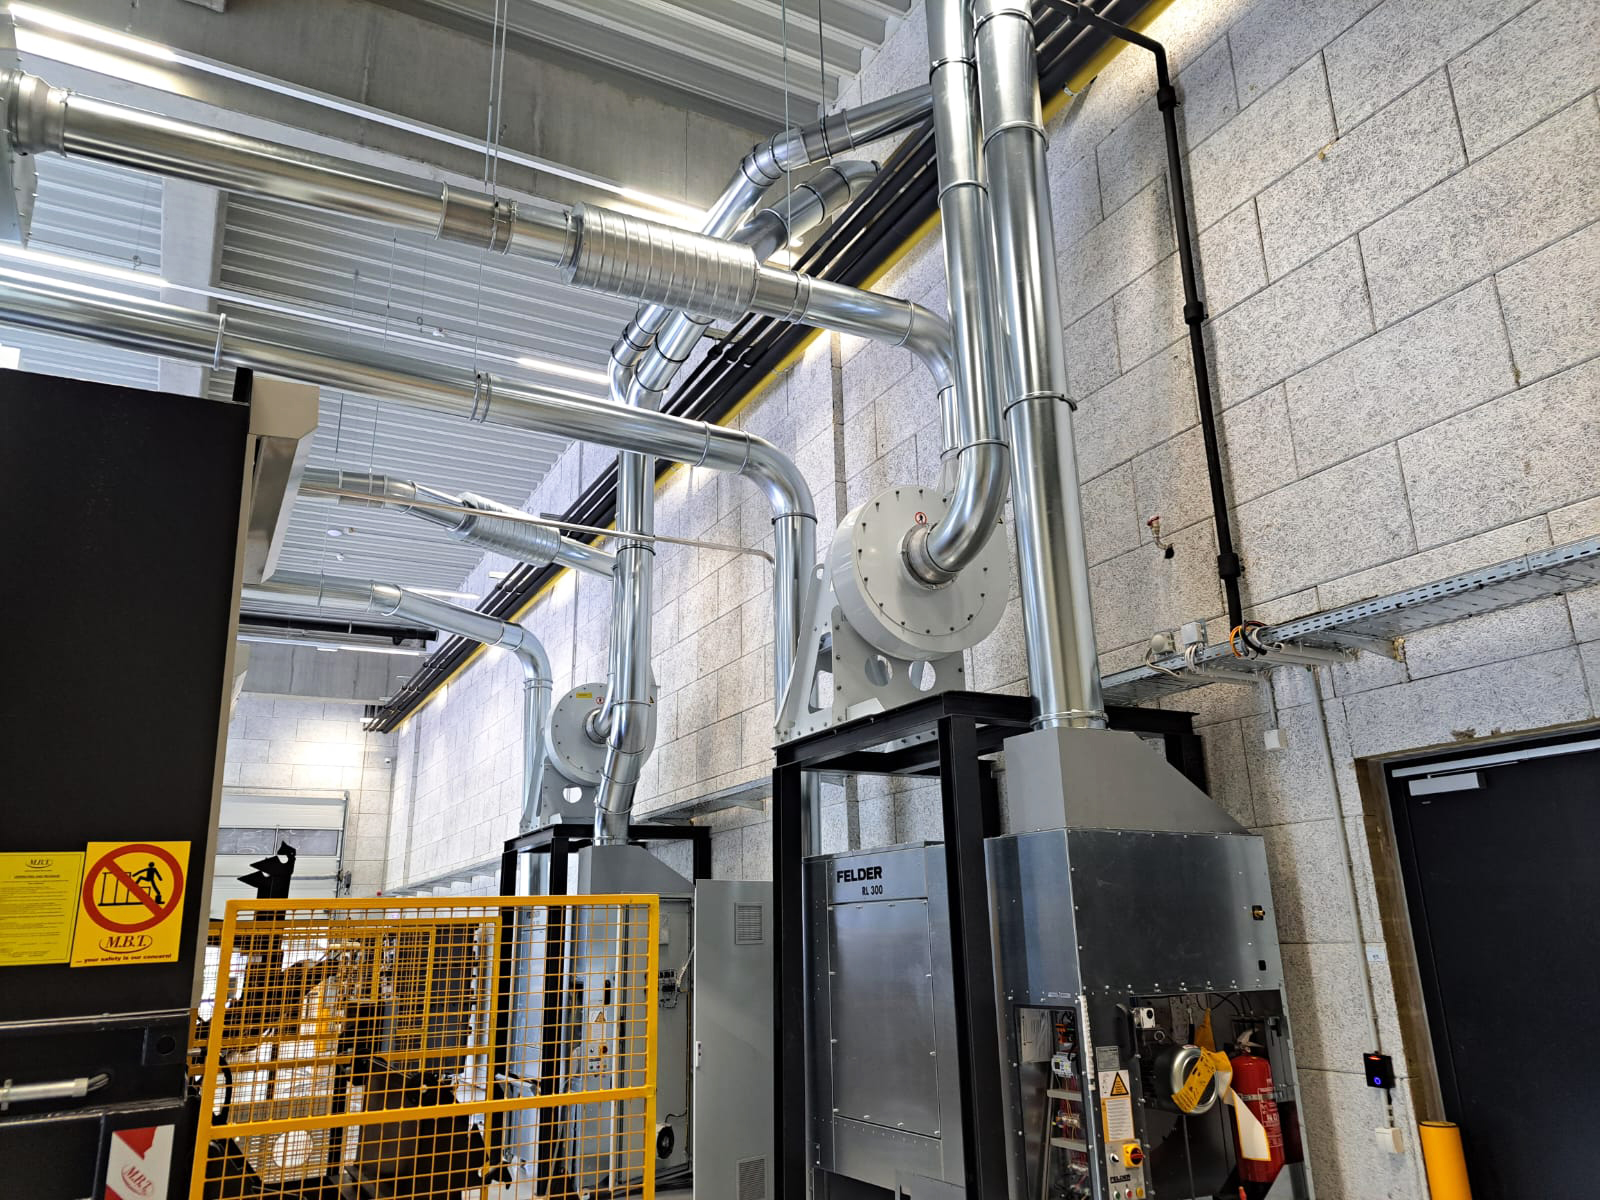
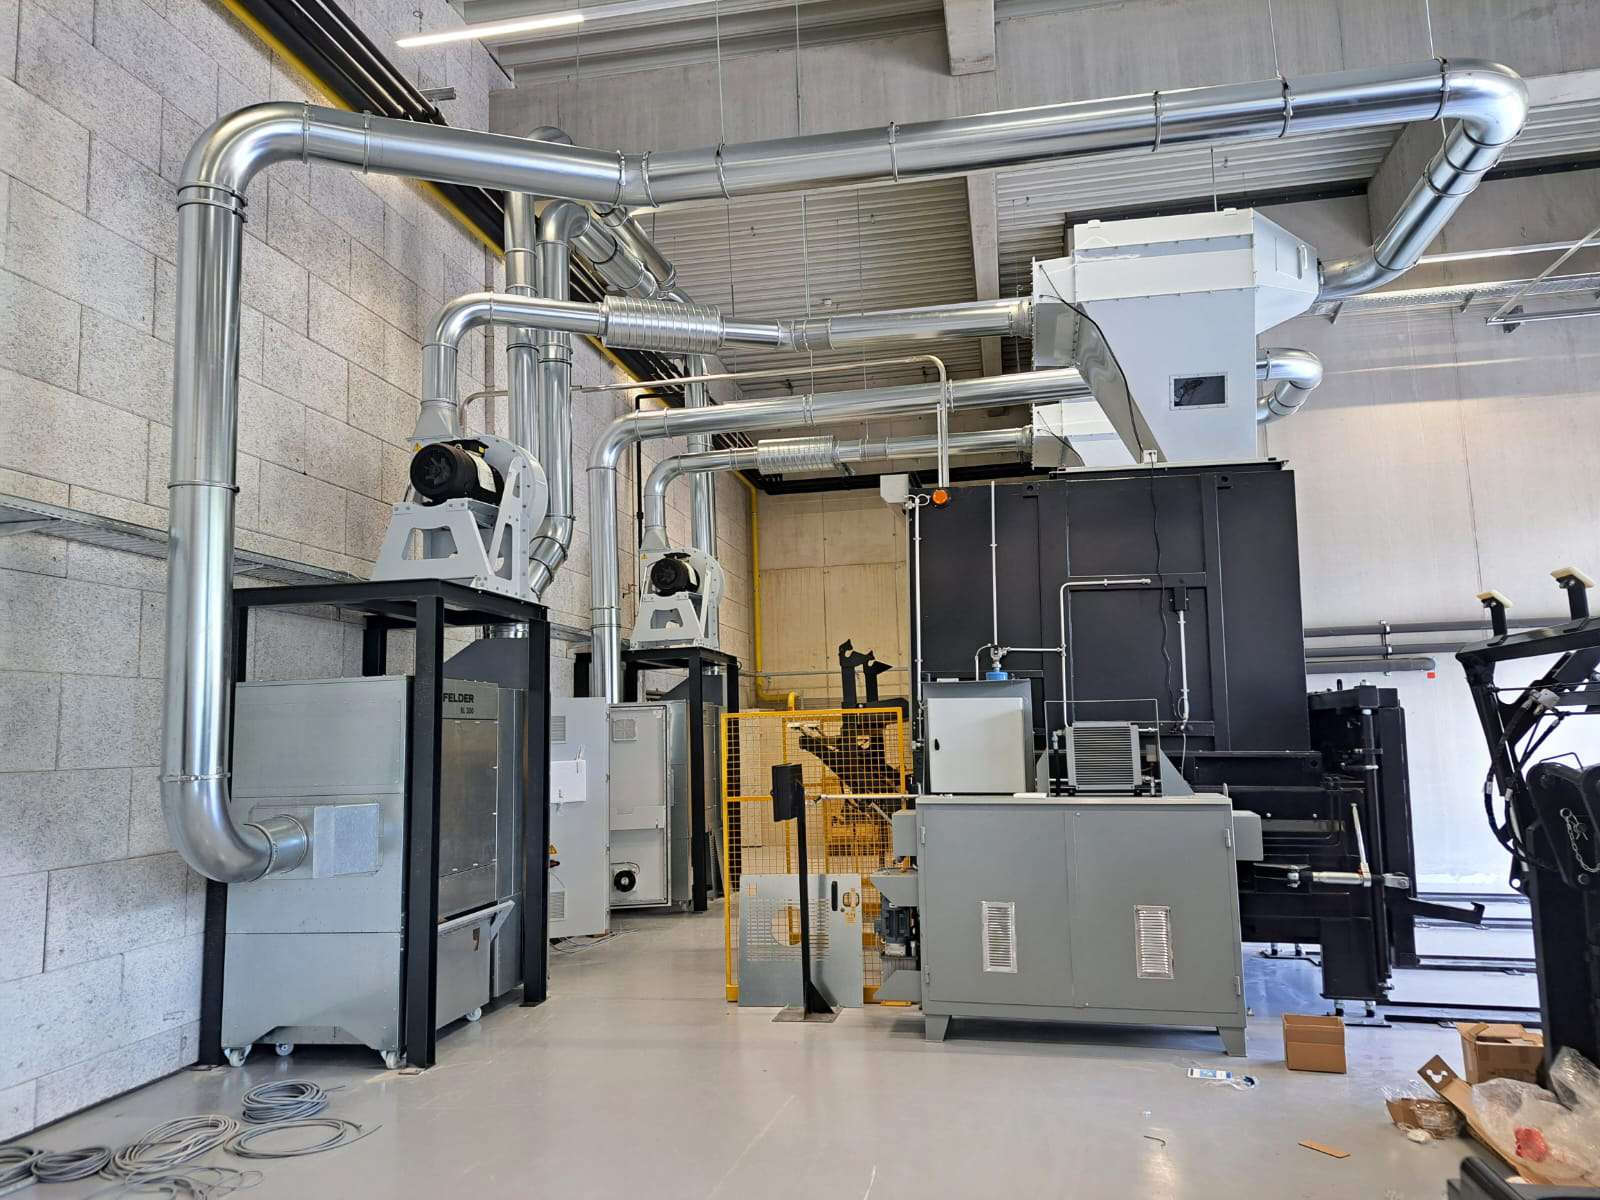
  • Transport pneumatique: un système de transport fermé, actionné par air comprimé, achemine les déchets provenant d’une presse individuelle ou d’un groupe complet de machines vers des sacs, des big bags ou des compacteurs à vis, à l’intérieur ou à l’extérieur du bâtiment, ce qui permet de dégager l’atelier de production.
  • Dépoussiérage et séparation: les séparateurs éliminent la matrice et les chutes de l’air de transport, tandis que les filtres retiennent la poussière avant que l’air ne soit évacué ou renvoyé vers la zone de production.
  • Traitement des déchets adhésifs et sujets à l’électricité statique : Des composants antiadhésifs, des systèmes de brumisation d’huile et des options antistatiques permettent de limiter l’accumulation de colle et l’adhérence due à l’électricité statique lors du transport de matrices autocollantes et de chutes de ruban adhésif.

Gestion automatisée des chutes de film pour la production d’étiquettes et d’emballages

CCL Label Dornbirn est un fabricant autrichien d’étiquettes et d’emballages disposant de huit machines de refendage qui génèrent d’importants volumes de chutes de film. Afin d’améliorer le recyclage, de réduire la poussière et d’optimiser la consommation d’énergie, l’entreprise avait besoin d’un système automatisé capable de découper, de transporter et de trier les chutes en deux flux de recyclage.


Des solutions éprouvées dans tous les domaines de l’étiquetage secteur de l’étiquetage

Nous accompagnons un large éventail de fabricants d’étiquettes en leur proposant des solutions adaptées à leurs processus, leurs défis et leurs objectifs spécifiques.

L’avantage Kongskilde

Notre expérience dans le domaine de la production de l’industrie constitue pour vous un atout concret. Grâce à notre division spécialisée dans les étiquettes, qui se consacre aux défis liés à la production d’étiquettes et de matériaux adhésifs, nous mettons à votre service un savoir-faire éprouvé pour vous aider à assurer le bon fonctionnement de vos presses et à obtenir des résultats fiables.

Notre garantie

Chaque système sur mesure bénéficie d’une garantie de performance complète.

Solutions complètes

Entièrement conçues, installées et bénéficiant d’une assistance continue dès le premier jour.

Votre expert

Des conseils d’experts basés sur une connaissance approfondie des processus et des applications.

Soutien mondial

Une présence mondiale appuyée par un soutien régional.

Entamez la conversation dès aujourd’hui.

Chaque projet est différent, tout comme chaque solution personnalisée que nous proposons.

Faites-nous part de vos défis et l’un de nos experts vous contactera pour en savoir plus sur votre activité et discuter de la manière dont nous pouvons vous aider.

  • Entretien sans engagement
  • Des solutions adaptées à votre processus et à vos matériaux
  • Assistance pour les nouvelles installations et les mises à niveau du système
  • Aide à l’identification des goulets d’étranglement et à l’amélioration du flux de matériel
  • Conception de systèmes compacts pour les installations à espace limité

Foire aux questions

En quoi le retrait pneumatique de la matrice d’étiquettes remplace-t-il le rembobinage de la matrice ?

La matrice est extraite au niveau de la presse, découpée en continu, puis acheminée par des conduites fermées vers un sac, un bac ou un compacteur. Cela évite d’avoir à enrouler les déchets sur des bobines, ce qui réduit les arrêts liés au changement de bobine ainsi que la manutention et le transport des bobines de matrice pleines.

Quelle est l’alternative à un enrouleur de matrice dans la production d’étiquettes ?

L’extraction pneumatique de la matrice remplace le rembobinage des déchets en collectant, coupant et acheminant en continu la matrice vers un sac, un bac ou un compacteur. Cela élimine les changements de rouleaux de déchets et réduit la manutention manuelle des rouleaux de matrice lourds.

Quelle est la différence entre les systèmes d’extraction des déchets d’étiquettes installés au niveau des machines et les systèmes centraux ?

Les systèmes installés au niveau des machines collectent les déchets à proximité d’une presse individuelle ou d’un petit groupe de machines. Pour ces applications, Kongskilde propose l’unité compacte CUB, qui combine les fonctions d’extraction, de découpe, de transport et de collecte, avec au choix un sac standard, un sac sans fin ou un compacteur à vis.

Les systèmes centralisés relient plusieurs presses ou lignes de transformation via un réseau de canalisations, acheminant la matrice et les chutes vers des équipements communs de collecte ou d’élimination situés à l’écart des machines. Kongskilde conçoit des systèmes complets comprenant des opérations de découpe, de transport, de séparation et de déchargement vers des presses à balles, des conteneurs de presse ou des compacteurs.

Le choix dépend du volume de déchets, de la disposition des machines, de l’espace disponible et des exigences en matière de collecte.

Comment procède-t-on à l’extraction des chutes sur les découpeuses-enrouleuses ?

Les chutes de bordure sont collectées en continu au point de refendage et acheminées vers le point de collecte par des conduites fermées. Des découpeuses en ligne réduisent la taille des chutes lorsque cela est nécessaire, ce qui évite de devoir les enrouler et réduit la manutention manuelle des déchets autour de la machine.

Quels types de déchets d’étiquettes un système de gestion des déchets installé à proximité d’une machine peut-il traiter ?

Une solution Kongskilde installée au niveau de la machine permet de traiter les matrices autocollantes, les chutes de bordure, les films de protection et les chutes de découpe provenant de papier, de film, de feuille métallique et de matériaux laminés.

Qu’entend-on par « déchets de matrice » dans la production d’étiquettes ?

Les chutes de matrice, également appelées « matrice de déchets » ou « chutes de squelette », désignent le matériau auto-adhésif qui entoure les étiquettes après la découpe à l’emporte-pièce. Elles sont retirées de la bande de support sous forme de bande continue, puis rembobinées sur un rouleau de déchets ou extraites, découpées et acheminées vers un point de collecte.

Comment acheminer une matrice auto-adhésive sans qu’elle ne colle ni n’obstrue le système ?

Des composants antiadhésifs et différents types de tuyauteries permettent de réduire l’accumulation d’adhésif, tandis que les systèmes de brumisation d’huile peuvent limiter les résidus sur les outils de découpe et les surfaces de transport. Les équipements antistatiques permettent d’éviter l’adhérence due à l’électricité statique. La configuration dépend de l’adhésif, du matériau et des conditions d’exploitation.

Comment le retrait de la matrice peut-il réduire les coûts liés à la gestion et à l’élimination des déchets ?

L’extraction automatique achemine la matrice et les chutes directement vers les points de collecte ou d’élimination, ce qui réduit la manutention manuelle et le transport des rouleaux de déchets. Le compactage permet une meilleure utilisation de l’espace dans les conteneurs et peut réduire la fréquence de collecte. Pour la collecte au niveau de la machine, le CUB propose un compacteur à vis qui compresse les déchets dans des bacs ou un système de sacs sans fin qui allonge l’intervalle entre les changements de sacs. Les économies réalisées dépendent du volume des déchets et des modalités d’élimination.

L’extraction pneumatique permet-elle de traiter les déchets issus de la transformation du ruban adhésif ?

Les systèmes pneumatiques permettent d’éliminer les chutes de bordure auto-adhésives et les déchets de transformation issus des lignes de production de rubans adhésifs. Les composants antiadhésifs, les systèmes de brumisation d’huile et les options antistatiques sont choisis en fonction de l’adhésif, du support et des caractéristiques des déchets.

Où sont collectés les déchets de matrice et de découpe après l’extraction ?

Des systèmes pneumatiques acheminent la matrice et les chutes vers des points de collecte ou d’élimination désignés, notamment des bacs, des sacs et des compacteurs. Pour la collecte des déchets au niveau de la machine, l’unité compacte CUB propose trois options de collecte : un sac standard à retirer lorsqu’il est plein, un système de sac sans fin permettant d’espacer les changements, ou un compacteur à vis qui comprime les déchets dans un bac de collecte.

Dans quels cas les fabricants d’étiquettes devraient-ils privilégier le système centralisé d’évacuation des déchets plutôt que la collecte au niveau de la machine ?

Kongskilde propose à la fois des systèmes d’extraction des déchets au niveau des machines et des systèmes centralisés. Les systèmes centralisés acheminent les déchets provenant de plusieurs presses ou machines de finition vers un point de collecte situé à l’écart de la zone de production, tandis que les unités installées au niveau des machines collectent les déchets à proximité de presses individuelles ou de petits groupes de machines. Nos spécialistes vous aident à choisir la solution la mieux adaptée en fonction de la configuration de votre site, du volume de déchets et de vos besoins en matière de collecte.
Le système de retrait des matrices peut-il être ajouté aux presses existantes ?

Oui. Les unités installées à proximité des machines, telles que le CUB, peuvent être placées à côté des presses existantes et déplacées à l’aide d’un chariot élévateur ou d’un transpalette. Les systèmes centralisés relient les machines via un réseau de canalisations, avec la possibilité d’ajouter des raccordements supplémentaires lorsque la capacité le permet. L’installation est planifiée en fonction des exigences liées à la presse et à l’extraction.

Comment le système d’aspiration pneumatique des déchets peut-il réduire la consommation d’énergie dans la production d’étiquettes et de rubans adhésifs ?

Les producteurs peuvent réduire leur consommation d’énergie en adaptant la capacité d’extraction aux volumes réels de chutes, aux vitesses de ligne et aux machines fonctionnant simultanément. La consommation d’énergie dépend également des caractéristiques des matériaux et de la distance de transport. Les ingénieurs de Kongskilde adaptent les ventilateurs et les composants à l’application, en recourant, le cas échéant, à un variateur de fréquence pour ajuster le débit d’air en fonction de la demande.